Artykuł sponsorowany
Jak odczytać parametry flakonu, zanim ruszy test montażu i napełniania
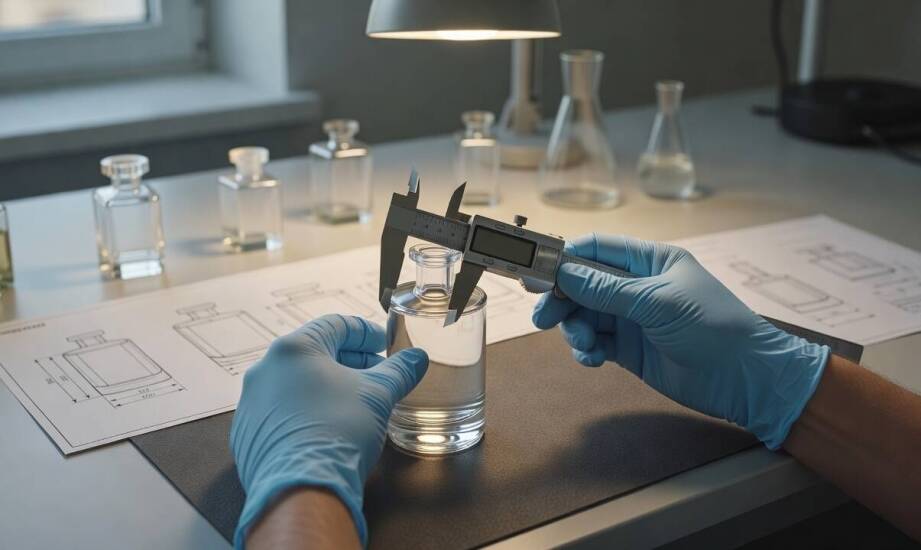
Wizualna ocena flakonu na etapie wstępnej kontroli jakości rzadko wystarcza, aby zagwarantować bezproblemowy przebieg procesu montażu i napełniania. Próba osadzenia atomizera czy nasadki regularnie demaskuje subtelne różnice w wymiarach szyjki lub geometrii wykończenia. Zbyt duże odchyłki uniemożliwiają szczelne zamknięcie opakowania i prowadzą do strat na linii rozlewniczej.
Wymiary szyjki i geometria wykończenia
Średnica wewnętrzna szyjki oraz geometria wykończenia warunkują stabilne osadzenie zamknięcia na szklanym korpusie. W branży opakowań standardowe wykończenia szyjek to między innymi gwinty FEA15 o nominalnej średnicy 15 mm, stosowane w formatach o pojemności 10–50 ml, oraz FEA18 o średnicy 18 mm, przeznaczone do większych pojemności. Systemy te wymagają uwzględnienia dodatkowego miejsca na mechanizm pompujący wewnątrz szyjki. Kluczowe parametry techniczne obejmują średnicę zewnętrzną gwintu (T), średnicę zewnętrzną szyjki poniżej gwintu (E), całkowitą wysokość wykończenia (H) oraz średnicę wewnętrzną otworu (I). Dopuszczalne wartości tolerancji dla tych zmiennych zależą bezpośrednio od przyjętego standardu i specyfikacji konkretnego dostawcy, a ich zachowanie warunkuje poprawne działanie pompek.
Wąskie tolerancje produkcyjne wpływają na powtarzalność montażu na szybkich liniach rozlewniczych. Zautomatyzowane głowice zaciskające pracują ze ściśle określoną siłą, która nie kompensuje większych wad wymiarowych szkła. Nawet niewielkie przekroczenie marginesu błędu w profilu gwintu sprawia, że zamknięcie przylega asymetrycznie. Producenci zarządzają tym ryzykiem poprzez ścisłe procedury wyrywkowe. Weryfikacja całej partii następuje natychmiast, gdy pojedyncza próbka wykracza poza ustalony zakres tolerancji.
Szklane butelki perfumeryjne wymagają precyzyjnej integracji z elementami dozującymi. Modele z szyjką FEA15 współpracują z pompami i nasadkami zaciskowymi, podczas gdy warianty FEA18 wymagają dedykowanych pierścieni uszczelniających. Dostarczając na rynek elementy z tworzyw sztucznych, Politech dostosowuje produkowane nasadki i pierścienie do zróżnicowanych standardów wykończeń rynkowych. Przedsiębiorstwo wykorzystuje technologie metalizacji próżniowej oraz lakierowania UV, aby wizualnie i technicznie zintegrować zamknięcie z parametrami szklanego korpusu.
Właściwości surowca i metody formowania szkła
Rodzaj masy szklanej oraz technologia formowania korpusu decydują o odporności mechanicznej opakowania w czasie transportu. Branża perfumeryjna najczęściej wykorzystuje krystaliczne szkło flint lub klasyczne szkło sodowo-wapniowe. Surowiec ten wykazuje wysoką obojętność chemiczną i tworzy stabilną barierę nieprzepuszczalną dla cząsteczek tlenu oraz pary wodnej. Konkretny proces formowania gorącej kropli szkła – realizowany przeważnie za pomocą technologii press-and-blow lub blow-and-blow – odpowiada za równomierny rozkład grubości ścianek w gotowym wyrobie. Równomierna dystrybucja materiału eliminuje słabe punkty na krawędziach dna i chroni pojemnik przed pękaniem podczas zaciskania stalowego atomizera.
Testy analityczne weryfikują zachowanie szkła i domknięcia po długotrwałym kontakcie z kompozycją zapachową. Złożone formulacje kosmetyczne potrafią wchodzić w reakcje z materiałami polimerowymi lub powłokami lakierniczymi. Analizy kompatybilności pomagają wykryć ewentualne interakcje chemiczne między powierzchnią szkła a stężonym alkoholem, wodą demineralizowaną lub reaktywnymi olejkami eterycznymi. W przypadku perfum o wysokim stężeniu substancji zapachowych, obojętność opakowania determinuje stabilność finalnego produktu.
Badanie fotostabilności potwierdza skuteczność ochrony przed promieniowaniem UV, co ma szczególne znaczenie w przypadku bezbarwnych korpusów. Równolegle przeprowadza się próby szczelności w środowisku zaniżonego ciśnienia. Kontrola w komorze próżniowej demaskuje mikronieszczelności układu dozującego, gwarantując bezpieczne przechowywanie cieczy. Wymagające testy laboratoryjne poprzedzają uruchomienie każdej nowej serii produkcyjnej.
Ocena gotowości flakonu do masowej produkcji
Korelacja precyzyjnych wymiarów szyjki, parametrów wytrzymałościowych szkła oraz wyników analiz laboratoryjnych potwierdza przydatność docelowego opakowania. Brak spójności między wybranymi elementami prowadzi do zjawiska zasysania powietrza, parowania zawartości lub uszkodzeń mechanicznych u użytkownika końcowego. Pełna walidacja układu w warunkach próbnych pozwala uniknąć kosztownych przestojów maszyny rozlewniczej. Rozpoczęcie masowego napełniania staje się możliwe dopiero wtedy, gdy partie szklane wykazują wysoką powtarzalność geometryczną i bezbłędnie współgrają z dobranym systemem dozującym.
Kategorie artykułów
Polecane artykuły

Jak transporter dla psa wpływa na bezpieczeństwo w samochodzie?

Zastosowanie plusowej klemy w zasilaniu urządzeń przenośnych

Jakie urządzenia są wykorzystywane do pomiaru hałasu?
